
お客さまから届く一枚の図面。その図面を受け取った瞬間から、生産技術課の仕事は始まります。
生産技術課は、図面をもとに加工方法を考え、量産できる工程を設計し、生産体制を築く部署です。
加工による変形や工具の摩耗まで見据えて、加工順序や加工条件を検討し、最適な工程を組み立てていきます。
本記事では、工程設計から量産立ち上げ、その後の改善活動まで、精度と安定供給を支える生産技術課の仕事を紹介します。

INTERVIEW Vol.01
『三和製作所のモノづくりを支える人』
最適な工程設計で、
品質と安定供給を支える生産技術
PROFILE
関島茂人
Shigeto Sekijima
生産技術課 課長
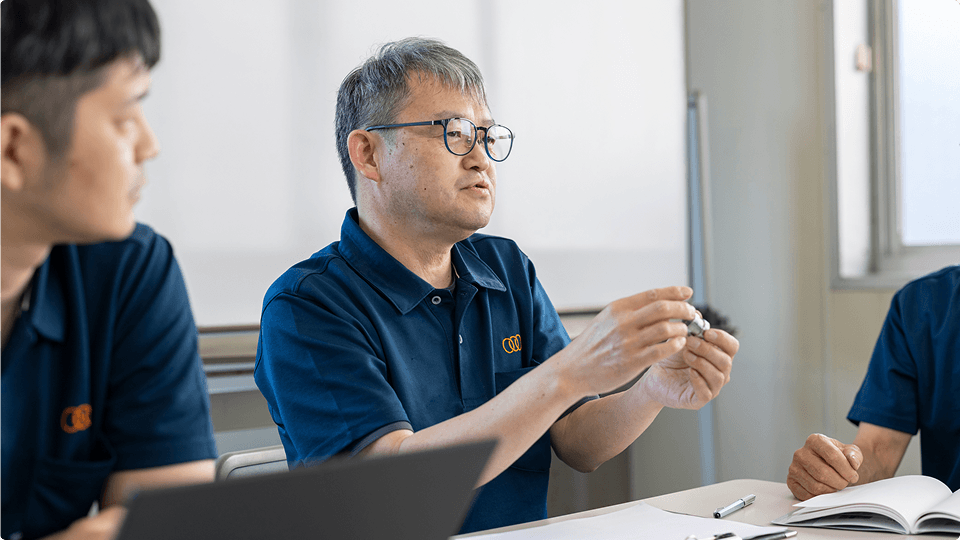
前職では、自動車エンジンの組み立てに携わる。入社後は自動車部品の精密切削加工を担当し、製造現場で経験を積む。その後、工程設計やNCプログラムの作成、設備導入に携わり、生産技術課へ異動。2011年にはベトナム工場の立ち上げに参画。現在は生産技術課長として、品質と生産性を両立する量産工程の構築・改善を担う。
INTRODUCTION
お客さまから届く一枚の図面。その図面を受け取った瞬間から、生産技術課の仕事は始まります。
生産技術課は、図面をもとに加工方法を考え、量産できる工程を設計し、生産体制を築く部署です。
加工による変形や工具の摩耗まで見据えて、加工順序や加工条件を検討し、最適な工程を組み立てていきます。
本記事では、工程設計から量産立ち上げ、その後の改善活動まで、精度と安定供給を支える生産技術課の仕事を紹介します。
Chapter
01
[最適な工程を設計]図面を読み解く
図面を受け取ってから、どのように加工方法を決めていますか?
製品形状と設備条件から、量産に適した加工手順を導き出す
生産技術課では、材料の受け入れから出荷までの製造プロセス全体を見据え、最適な工程を設計します。
図面を受け取ると、形状や寸法、材質、求められる精度を把握します。生産数量や納期、生産計画、設備の稼働状況を踏まえ、使用する設備を選定します。
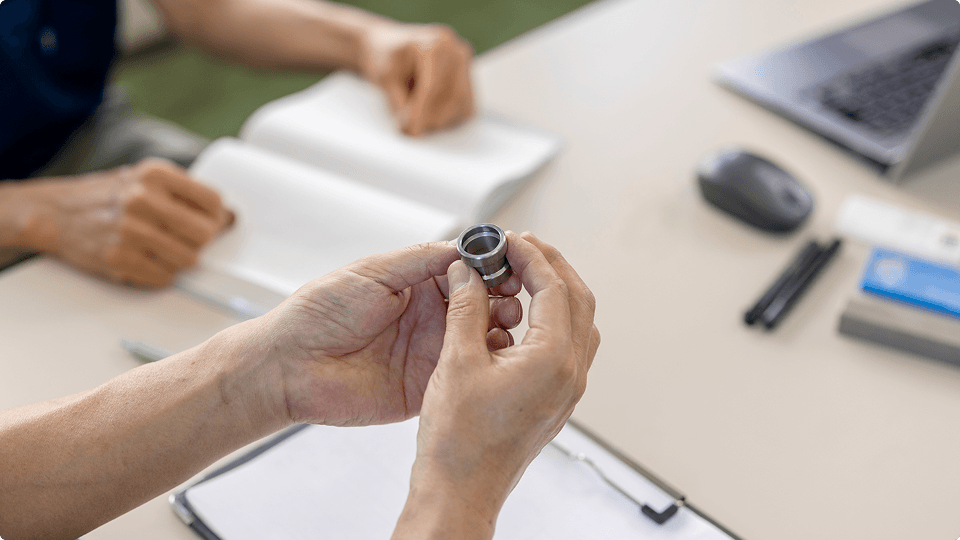
三和製作所では、φ3からφ50まで幅広い加工径に対応し、複数の加工要素を含む複雑な形状の製品も手がけています。小径部品では、φ3の材料から最小径φ0.9まで削り出す製品もあります。 複雑な形状の製品では、加工順序や使用する工具によって精度や加工性が変わるため、安定して量産できる方法を製品ごとに検討します。
例えば、内径加工によって外径が変形しやすい製品では、加工後の変化まで見越して内径と外径の加工順序を決めます。深穴加工では、穴を両側から加工すると内部にバリが残る場合があります。 そこで、穴を開けた後に再び工具を入れ、機械内でバリを除去する工程を組み込むなど、後工程まで見据えて加工方法を考えます。
加工手順だけでなく、検査項目や測定方法も計画し、各工程が精度や加工性に与える影響を検証します。 工程づくりへのこだわりは、製品の仕上がりにも表れます。他社製品との比較で「加工面がきれい」と評価され、その後、生産数量が増えた製品もありました。
Chapter
02
[量産品質を実現]工程を仕上げる
品質と生産性を両立する工程は、どのように組み立てていますか?
品質保証課と検証を重ね、量産品質を確立
工程設計がある程度固まると、生産技術課は検査項目や確認寸法を整理し、加工上の注意点や不良が発生しやすい箇所も含めて品質保証課と協議します。量産前の準備で防げる不良は多いため、加工だけでなく検査まで含めて工程をつくり込みます。
測定方法や測定頻度、判定基準を品質保証課とすり合わせ、判定のばらつきや不良流出を防げるかを確認します。品質保証課からの指摘や提案を工程設計へ反映し、製造と検査の両面から量産に適した工程へ仕上げていきます。
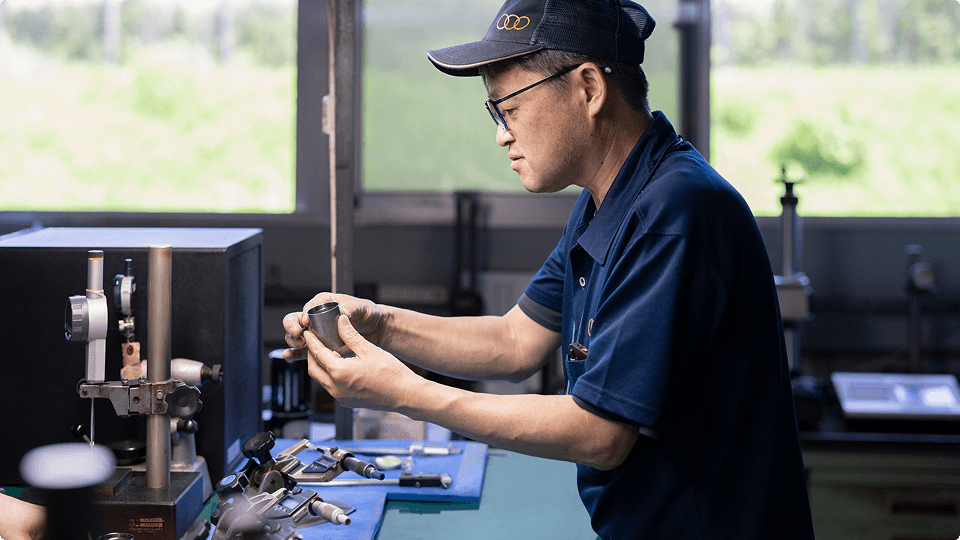
計画した検査は、製造工程にも組み込まれます。専用測定器による画像検査や寸法測定によって加工中の異常や不良を早期に捉え、不良品を次工程やお客さまへ流出させない体制を整えています。
加工手順がまとまると、それをもとにNCプログラムを作成します。量産時の寸法変化を抑えるため、加工順序や加工条件をNCプログラムに反映します。作成したプログラムは、シミュレーションや動作確認を行い、設備との干渉や数値設定に問題がないかを検証します。実際に加工した製品が図面どおりの精度を満たしているかを品質保証課が確認し、必要に応じてプログラムや加工条件を見直します。こうした検証を重ね、安定して量産できる状態まで仕上げていきます。
Chapter
03
[品質を維持]工程を改善し続ける
量産でも品質を維持し続けるために、どのような取り組みをしていますか?
改善を積み重ね、安定した量産品質を守る
量産が始まっても、生産技術の仕事は続きます。
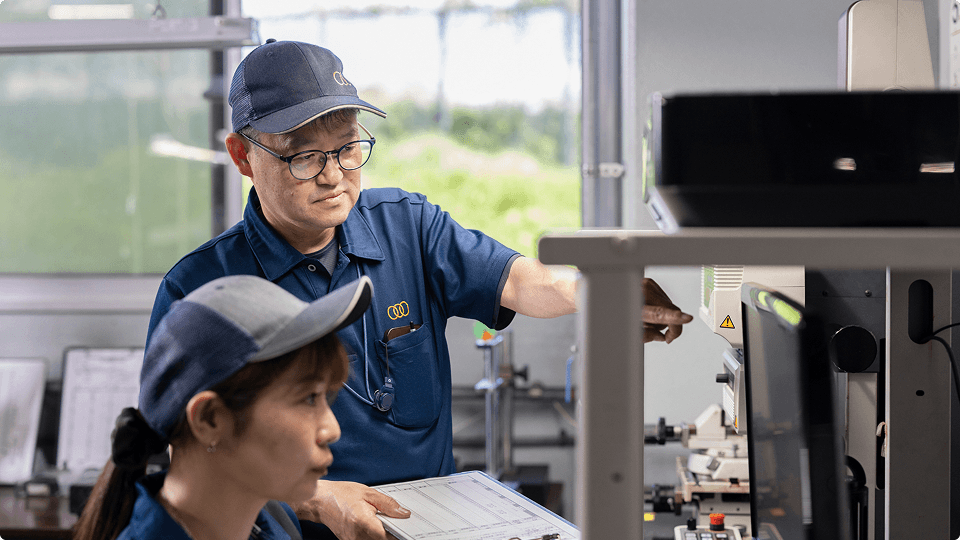
一度確立した加工方法にも固執せず、不良率や加工状況を見ながら、工具の選定やNCプログラム、加工順序を見直します。品質を維持しながら生産性も高められるよう、工程の改善を重ねています。
工具は使い続けると摩耗し、設備も経年によって状態が変化します。不良が発生してから交換するのではなく、工具の摩耗を見越して交換時期を設定します。工具や設備の状態に応じて、加工速度や回転数などの加工条件、切削油の供給方法、NCプログラムの設定値を見直します。
また、切り粉が残って製品に傷がつく可能性があれば、プログラムをつくる段階から対策を組み込みます。
改善が難しい場合は、工具メーカーへ相談します。工具や加工方法を改めて検討し、新しい工具の導入によって加工順序の変更が可能となり、不良率を低減できた事例もありました。
年度ごとに品質目標を設定し、品質改善活動も継続しています。不良項目ごとに実態調査と原因分析を行い、対策を講じた後、その効果を検証します。改善を重ね、量産でも安定した品質を維持できる工程を追求しています。
Chapter
04
[安定供給を実現]生産体制を築く
国内と海外で、安定した供給体制をどのように構築していますか?
製品ごとに最適な生産拠点を選定し、安定供給を実現
製品ごとの生産拠点は、納入先や生産条件を踏まえて決めています。国内に加え、大量生産を担うベトナム工場を構え、製品や生産数量に応じた生産体制を築いています。
ベトナムでは年間約3,000万個規模の生産に対応し、IATF 16949・ISO 14001に準拠した管理体制のもとで量産を行っています。
生産数量が多くなるほど、わずかな加工時間の差が一日の生産数に大きく影響します。ベトナムでは0.数秒単位で加工時間を見直すなど、生産性まで考慮して工程をつくり込んでいます。
2011年のベトナム工場立ち上げでは、日本から設備を持ち込み、現地で量産できる状態まで整えました。
約2年間、日本とベトナムを行き来しながら設備の立ち上げや加工条件の設定、工程監査を行い、安定して量産できる工程を築きました。
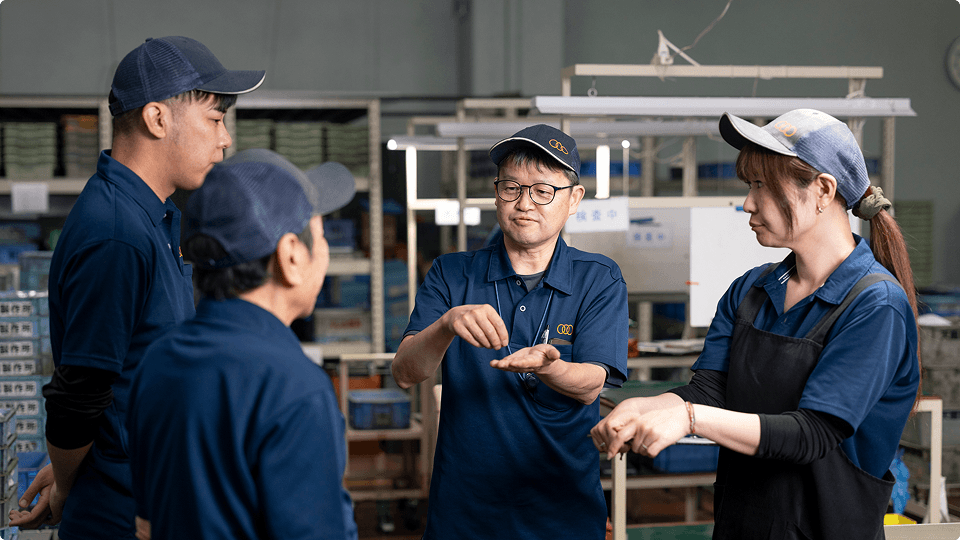
量産が始まった後も、現地スタッフとともに改善を続けました。自動機の動作や切り粉の排出、製品の脱着状態を見ながら、切削油の供給方法や加工条件を見直しました。改善を重ねながら、日本で培った工程設計や改善の考え方を現地スタッフへ引き継ぎました。
現在では、日本人の生産技術スタッフが常駐し、現地スタッフも新製品の立ち上げや改善活動を担っています。こうした体制のもと、ベトナム工場では2024年、2025年に納入不良ゼロを達成しました。
Chapter
05
[生産技術が支える信頼]モノづくりをつなぐ
生産技術課として最も大切にしていることは何ですか?
品質は工程でつくり、改善で守り続ける
私たちが大切にしているのは、品質と生産性を両立した工程を築き、その状態を維持することです。生産が始まってからも、不良率や加工状況を捉えながら工具や加工条件、工程を見直し、改善を積み重ねています。
品質と生産性を両立するには、生産技術課だけでなく、製造課や品質保証課との連携が欠かせません。また、協力会社とのネットワークを生かし、材料調達から切削加工、表面処理、熱処理までを一括して管理できる体制を構築しています。複数の工程を含む製品も、三和製作所が窓口となって対応します。
これからも、お客さまに安心して製品づくりを任せていただけるよう、品質と生産性を両立した工程を磨き続けます。

お問い合わせ
些細なことでも構いませんので、
ご不明な点はお気軽にお問い合わせください。


